不锈钢内衬修复介绍
大口径供水管道修复
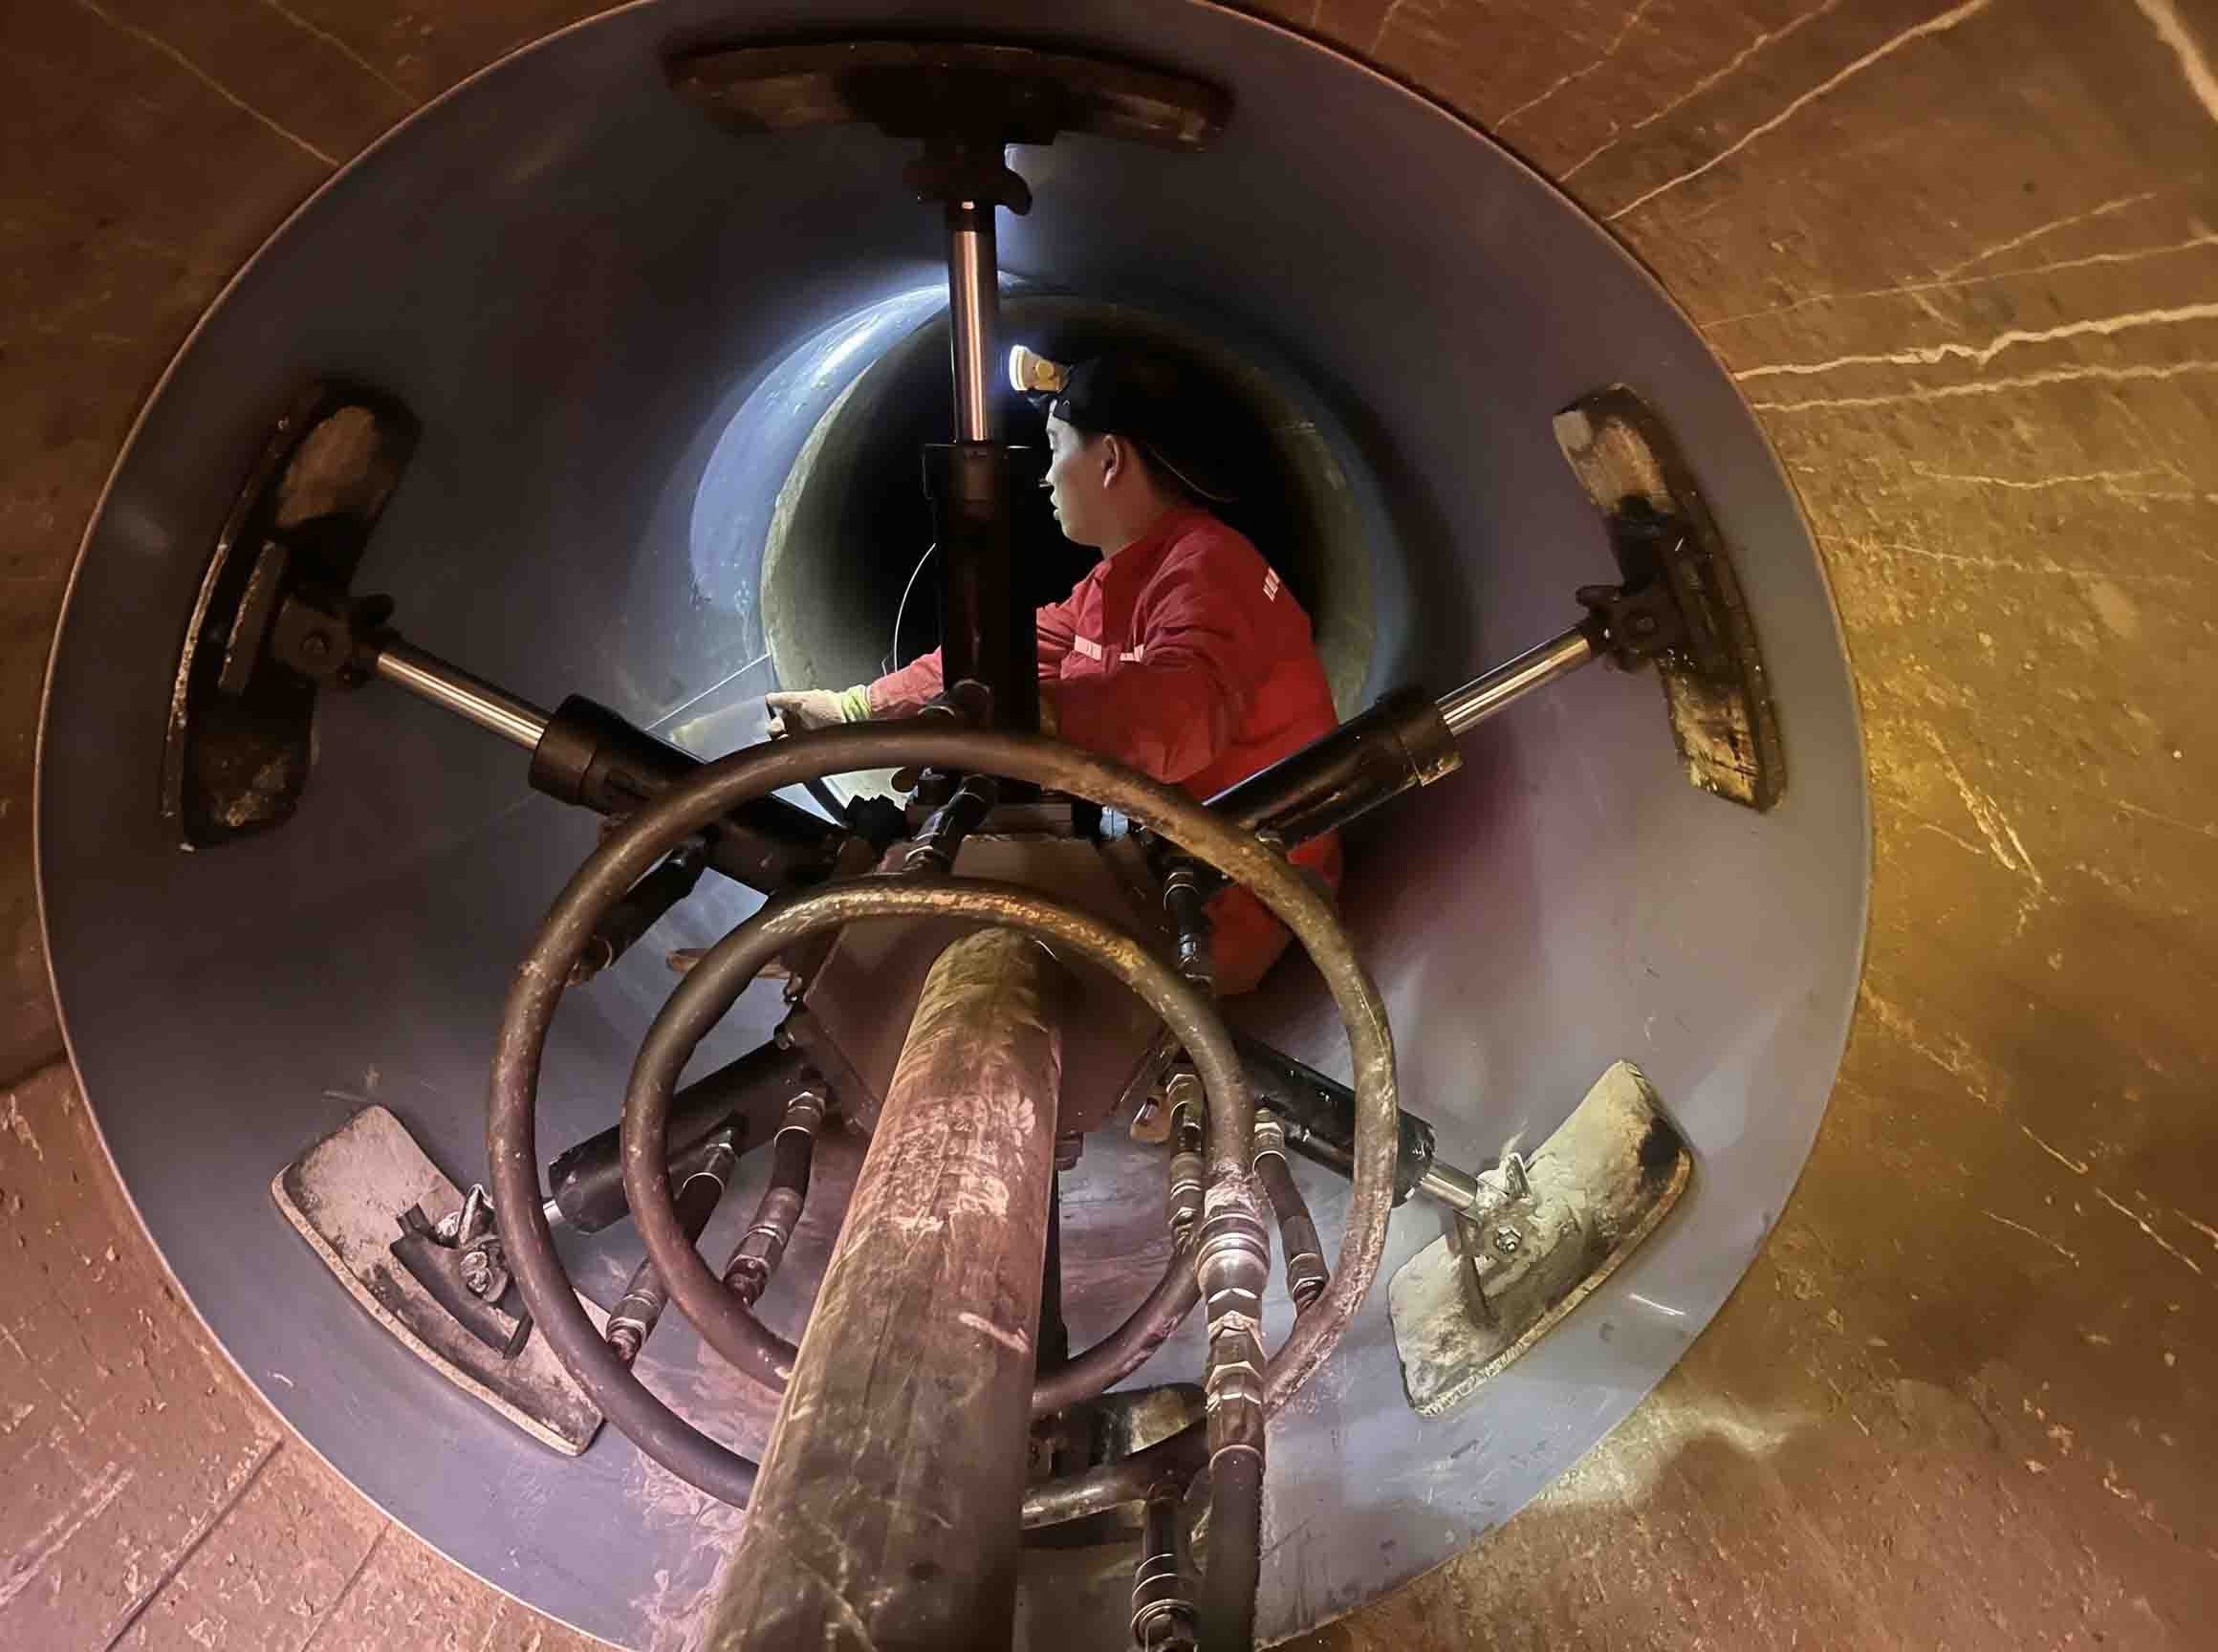
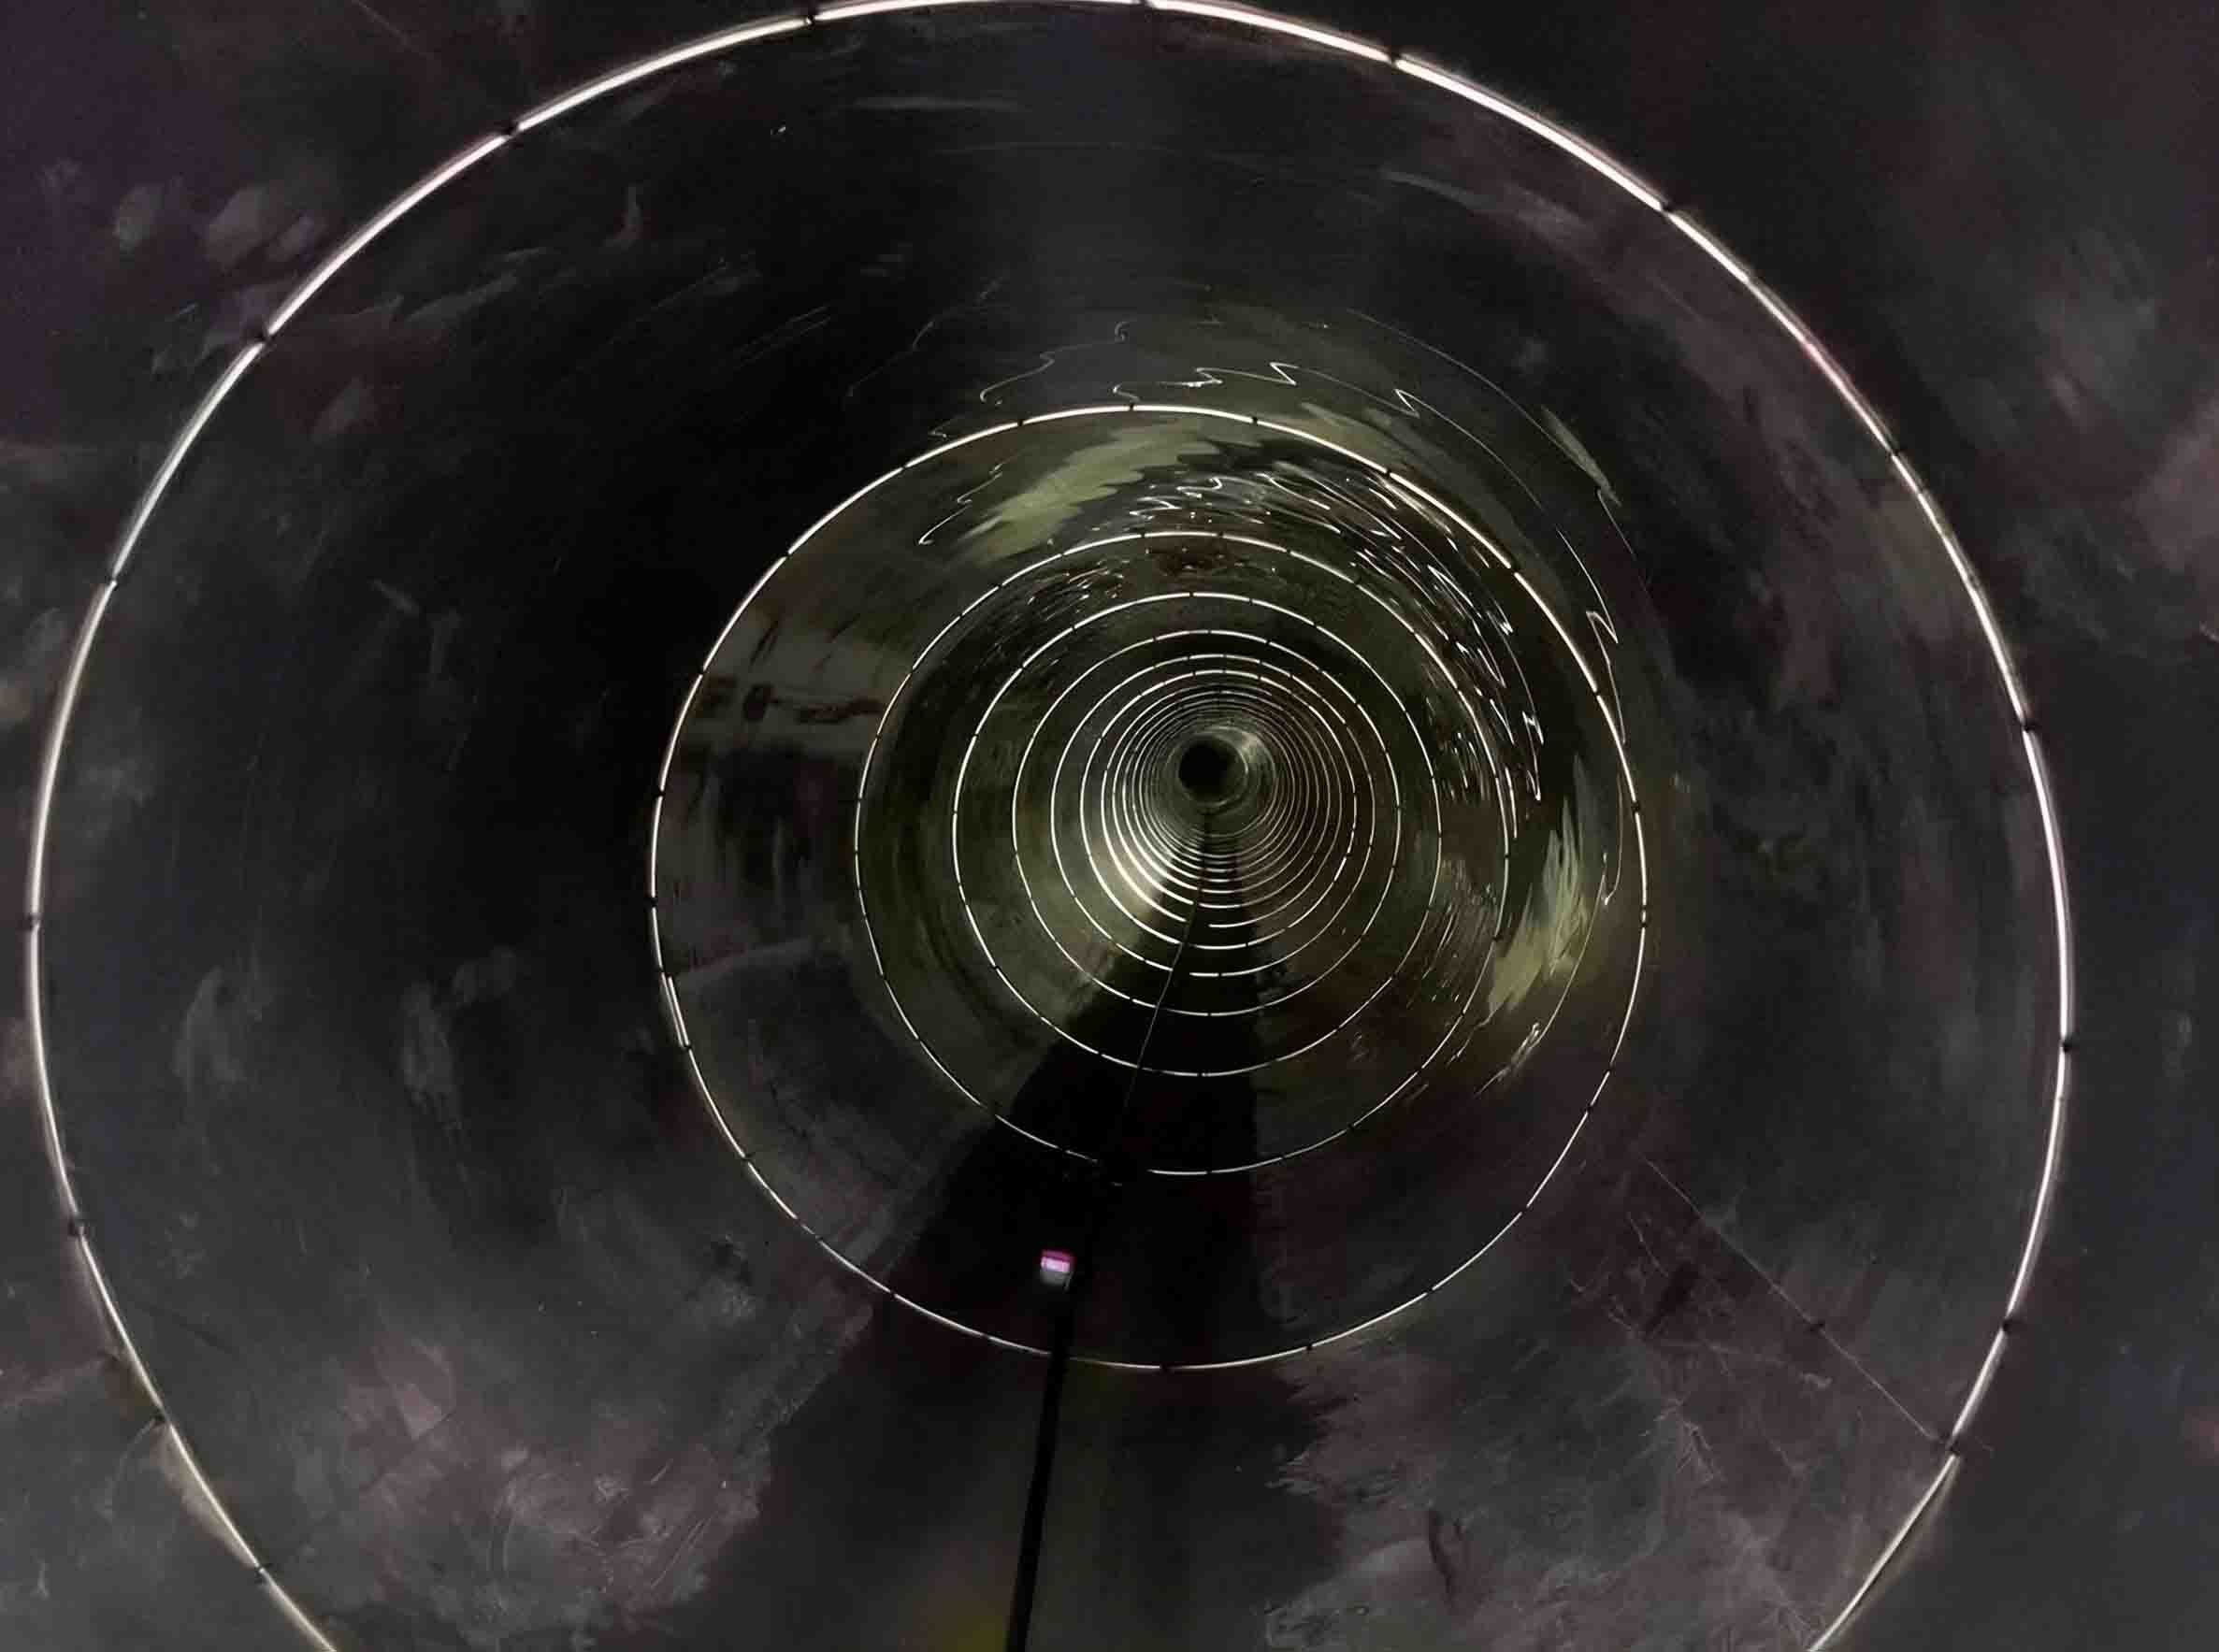
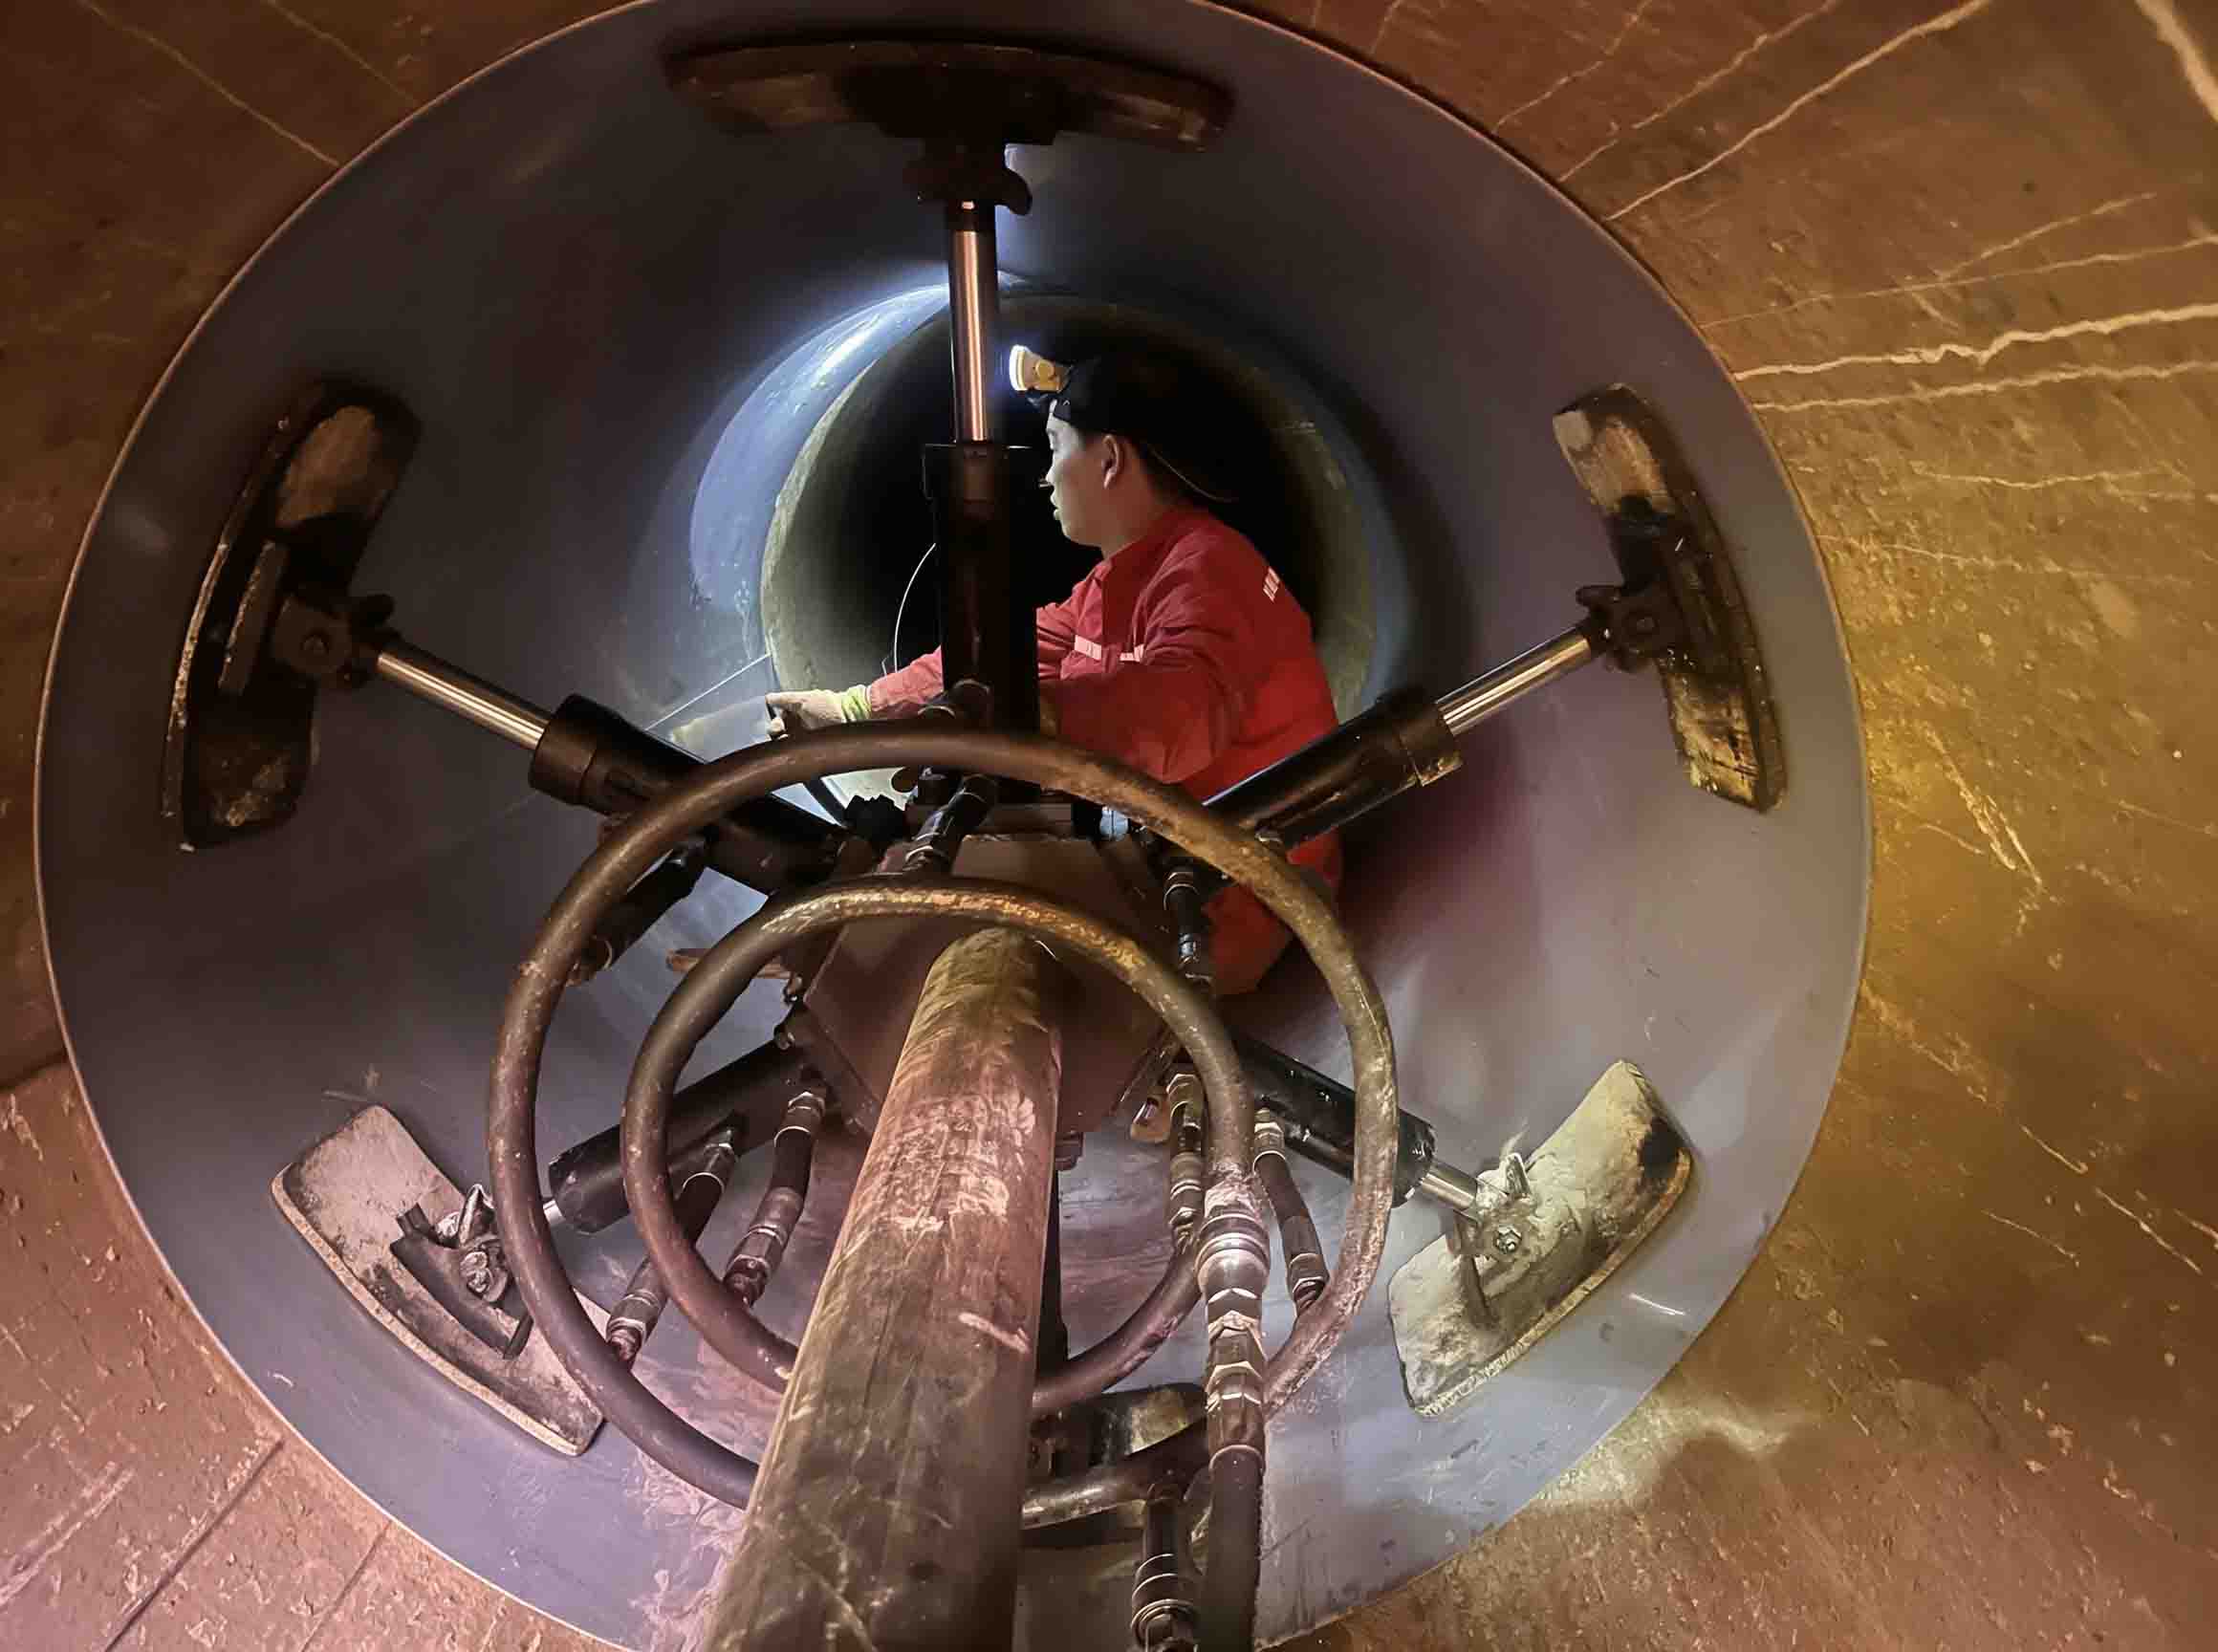
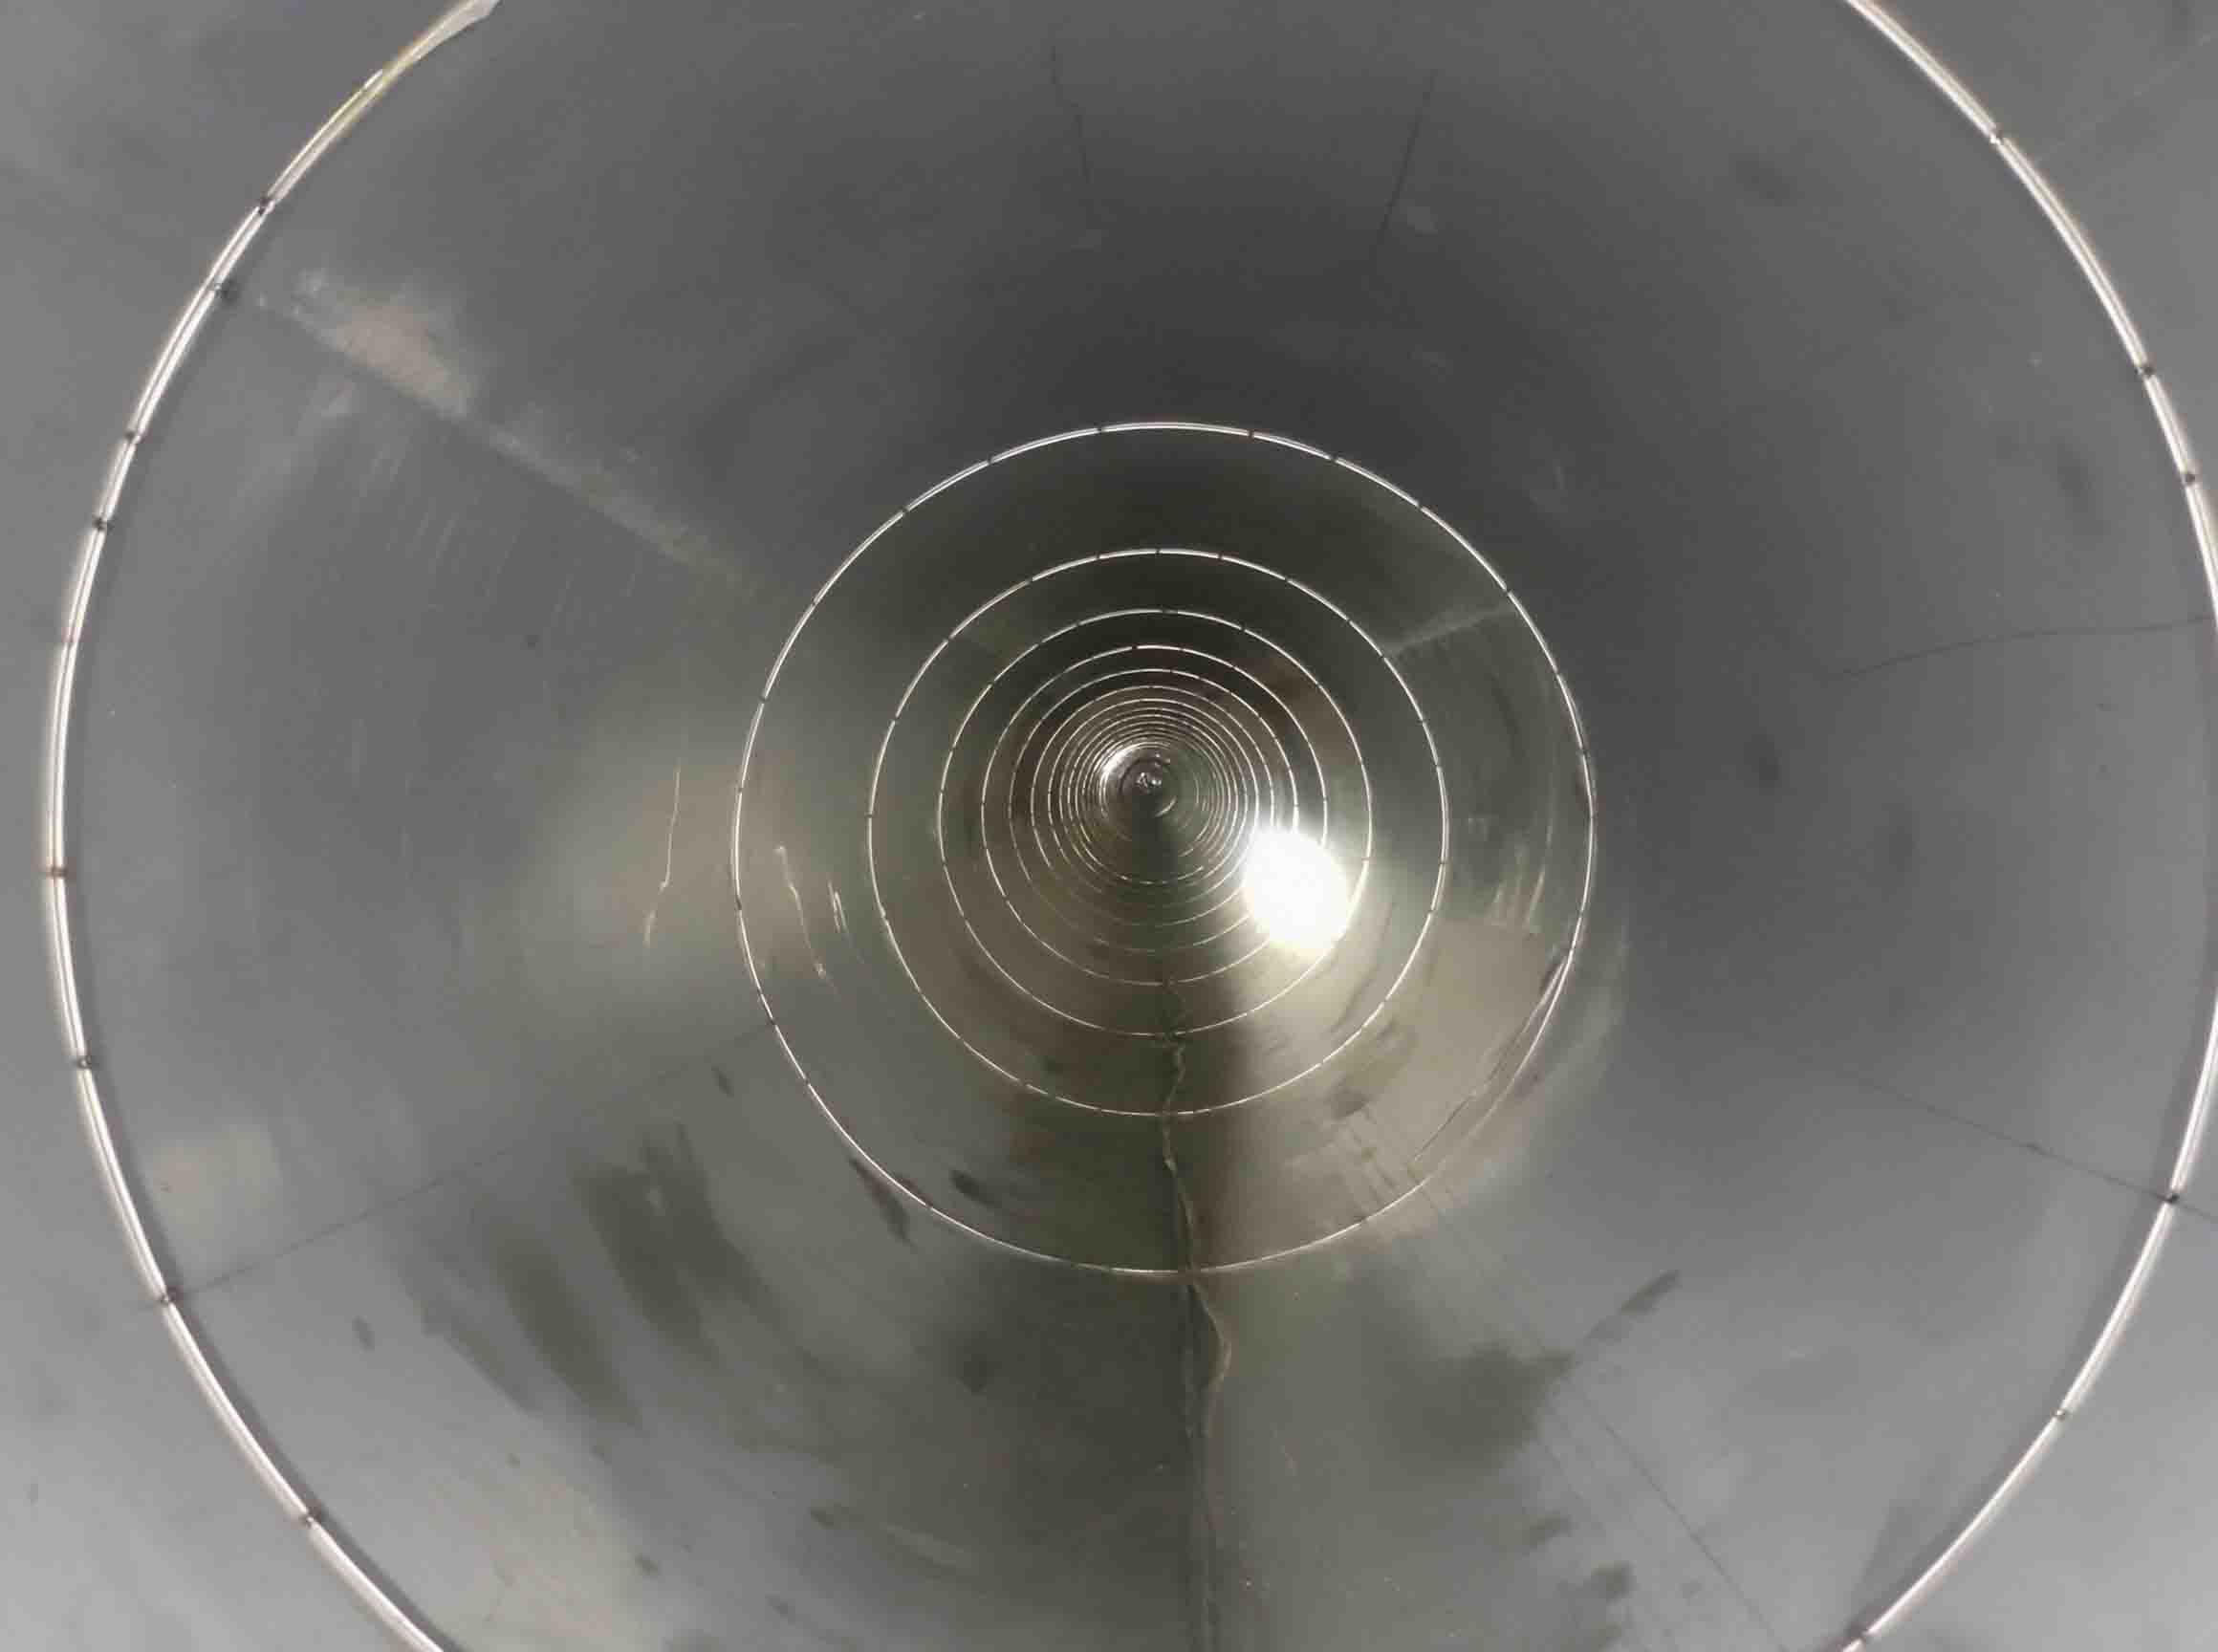
不锈钢内衬修复采用专利氩弧焊接工艺,将不锈钢薄板分段送入待修管道内部,在管内完成拼装与氩弧焊接,形成紧贴原管道内壁的整体不锈钢内衬层。
该技术兼具不锈钢材料的卓越耐腐蚀性、高强度与整体焊接的连续性,适用于 DN800 以上大口径管道及检查井的修复,可显著延长管道使用寿命,适用于大口径自来水管道、工业管道修复。
技术原理
管内焊接成型
不锈钢内衬修复是在既有管道内部再造一层不锈钢管道。施工时,将薄壁不锈钢板裁切为适当尺寸的板条或扇形片,通过人工或辅助装置送入管内预定位置,逐段贴合管壁拼装。
拼装完成后,采用氩弧焊在管内进行连续焊接,形成致密焊缝,将各板块连为整体。焊接过程采用管内通风与防护措施控制烟尘,焊缝经检测合格后,内衬与既有管道共同承载,形成复合结构管道。专利工艺对焊接顺序、变形控制与板缝密封进行了系统性优化,保证内衬的圆度与密封性。
核心特点
工艺设备与作业要点
高强度内衬
不锈钢内衬结构强度高,显著提升管道承载能力
耐腐蚀优异
不锈钢材质耐腐蚀、耐冲刷,适应污水与工业介质
整体焊接
氩弧焊连续焊接,焊缝致密,整体密封无渗漏
大口径适用
特别适用于 DN800 以上大口径管道与箱涵
过水断面大
内衬厚度薄,对过水断面损失影响小
寿命长维护少
不锈钢内衬使用寿命长,后期维护成本低
施工流程
基于工艺原理的标准作业步骤
管道预处理
清淤、清洗管道内壁,进行 CCTV 检测确认缺陷与管径数据
板件定制
根据管道直径与板段长度定制不锈钢薄板,卷制成型
板件送管
将不锈钢板件通过井口分段送入管道内部
拼装贴壁
在管内将板件逐段拼装、贴紧原管壁,调整间隙与圆度
氩弧焊接
采用专利氩弧焊工艺连续焊接板缝,控制变形与焊缝质量
焊缝检测
对焊缝进行外观与渗漏检测,确保密封可靠
端口处理
进行端口密封与支管口处理,恢复管道连通
竣工检测
CCTV 检测与通水试验,验收交付
技术参数
典型工艺参数(以现场方案为准)
| 适用管径 | DN800 - DN3000 及大口径箱涵 |
|---|---|
| 内衬材质 | 304/316 不锈钢薄板,厚度 1.5 - 4mm |
| 焊接工艺 | 管内氩弧焊(TIG),连续焊接 |
| 焊缝形式 | 对接焊缝,全熔透或双面成型 |
| 内衬寿命 | ≥ 50 年 |
| 适用介质 | 给水、污水、工业废水等 |
| 作业方式 | 人工管内作业,非开挖施工 |
适用场景
原文适用说明
不锈钢内衬修复适用于大口径管道、检查井、泵站进出水管道等需要高强度、高耐腐蚀内衬的场合,对管道渗漏、腐蚀、结构老化等病害进行根本性治理。
典型应用场景包括:大口径给水管道腐蚀渗漏修复、工业废水管道耐腐蚀内衬、箱涵与暗渠的结构加固、穿越重要设施无法更换的大口径管道更新,以及要求内衬光滑低阻、卫生安全的饮用水管道修复。
技术优势
为何选择不锈钢内衬
专利工艺
采用专利氩弧焊接工艺,焊接质量与变形控制有成熟技术保障
结构补强
不锈钢内衬与原管复合承载,显著提升管道结构强度
耐蚀长寿
不锈钢耐腐蚀耐磨损,内衬使用寿命长,综合维护成本低
非开挖施工
无需大面积开挖,保护地面设施与交通环境
适用管径与条件
快速识别适用性
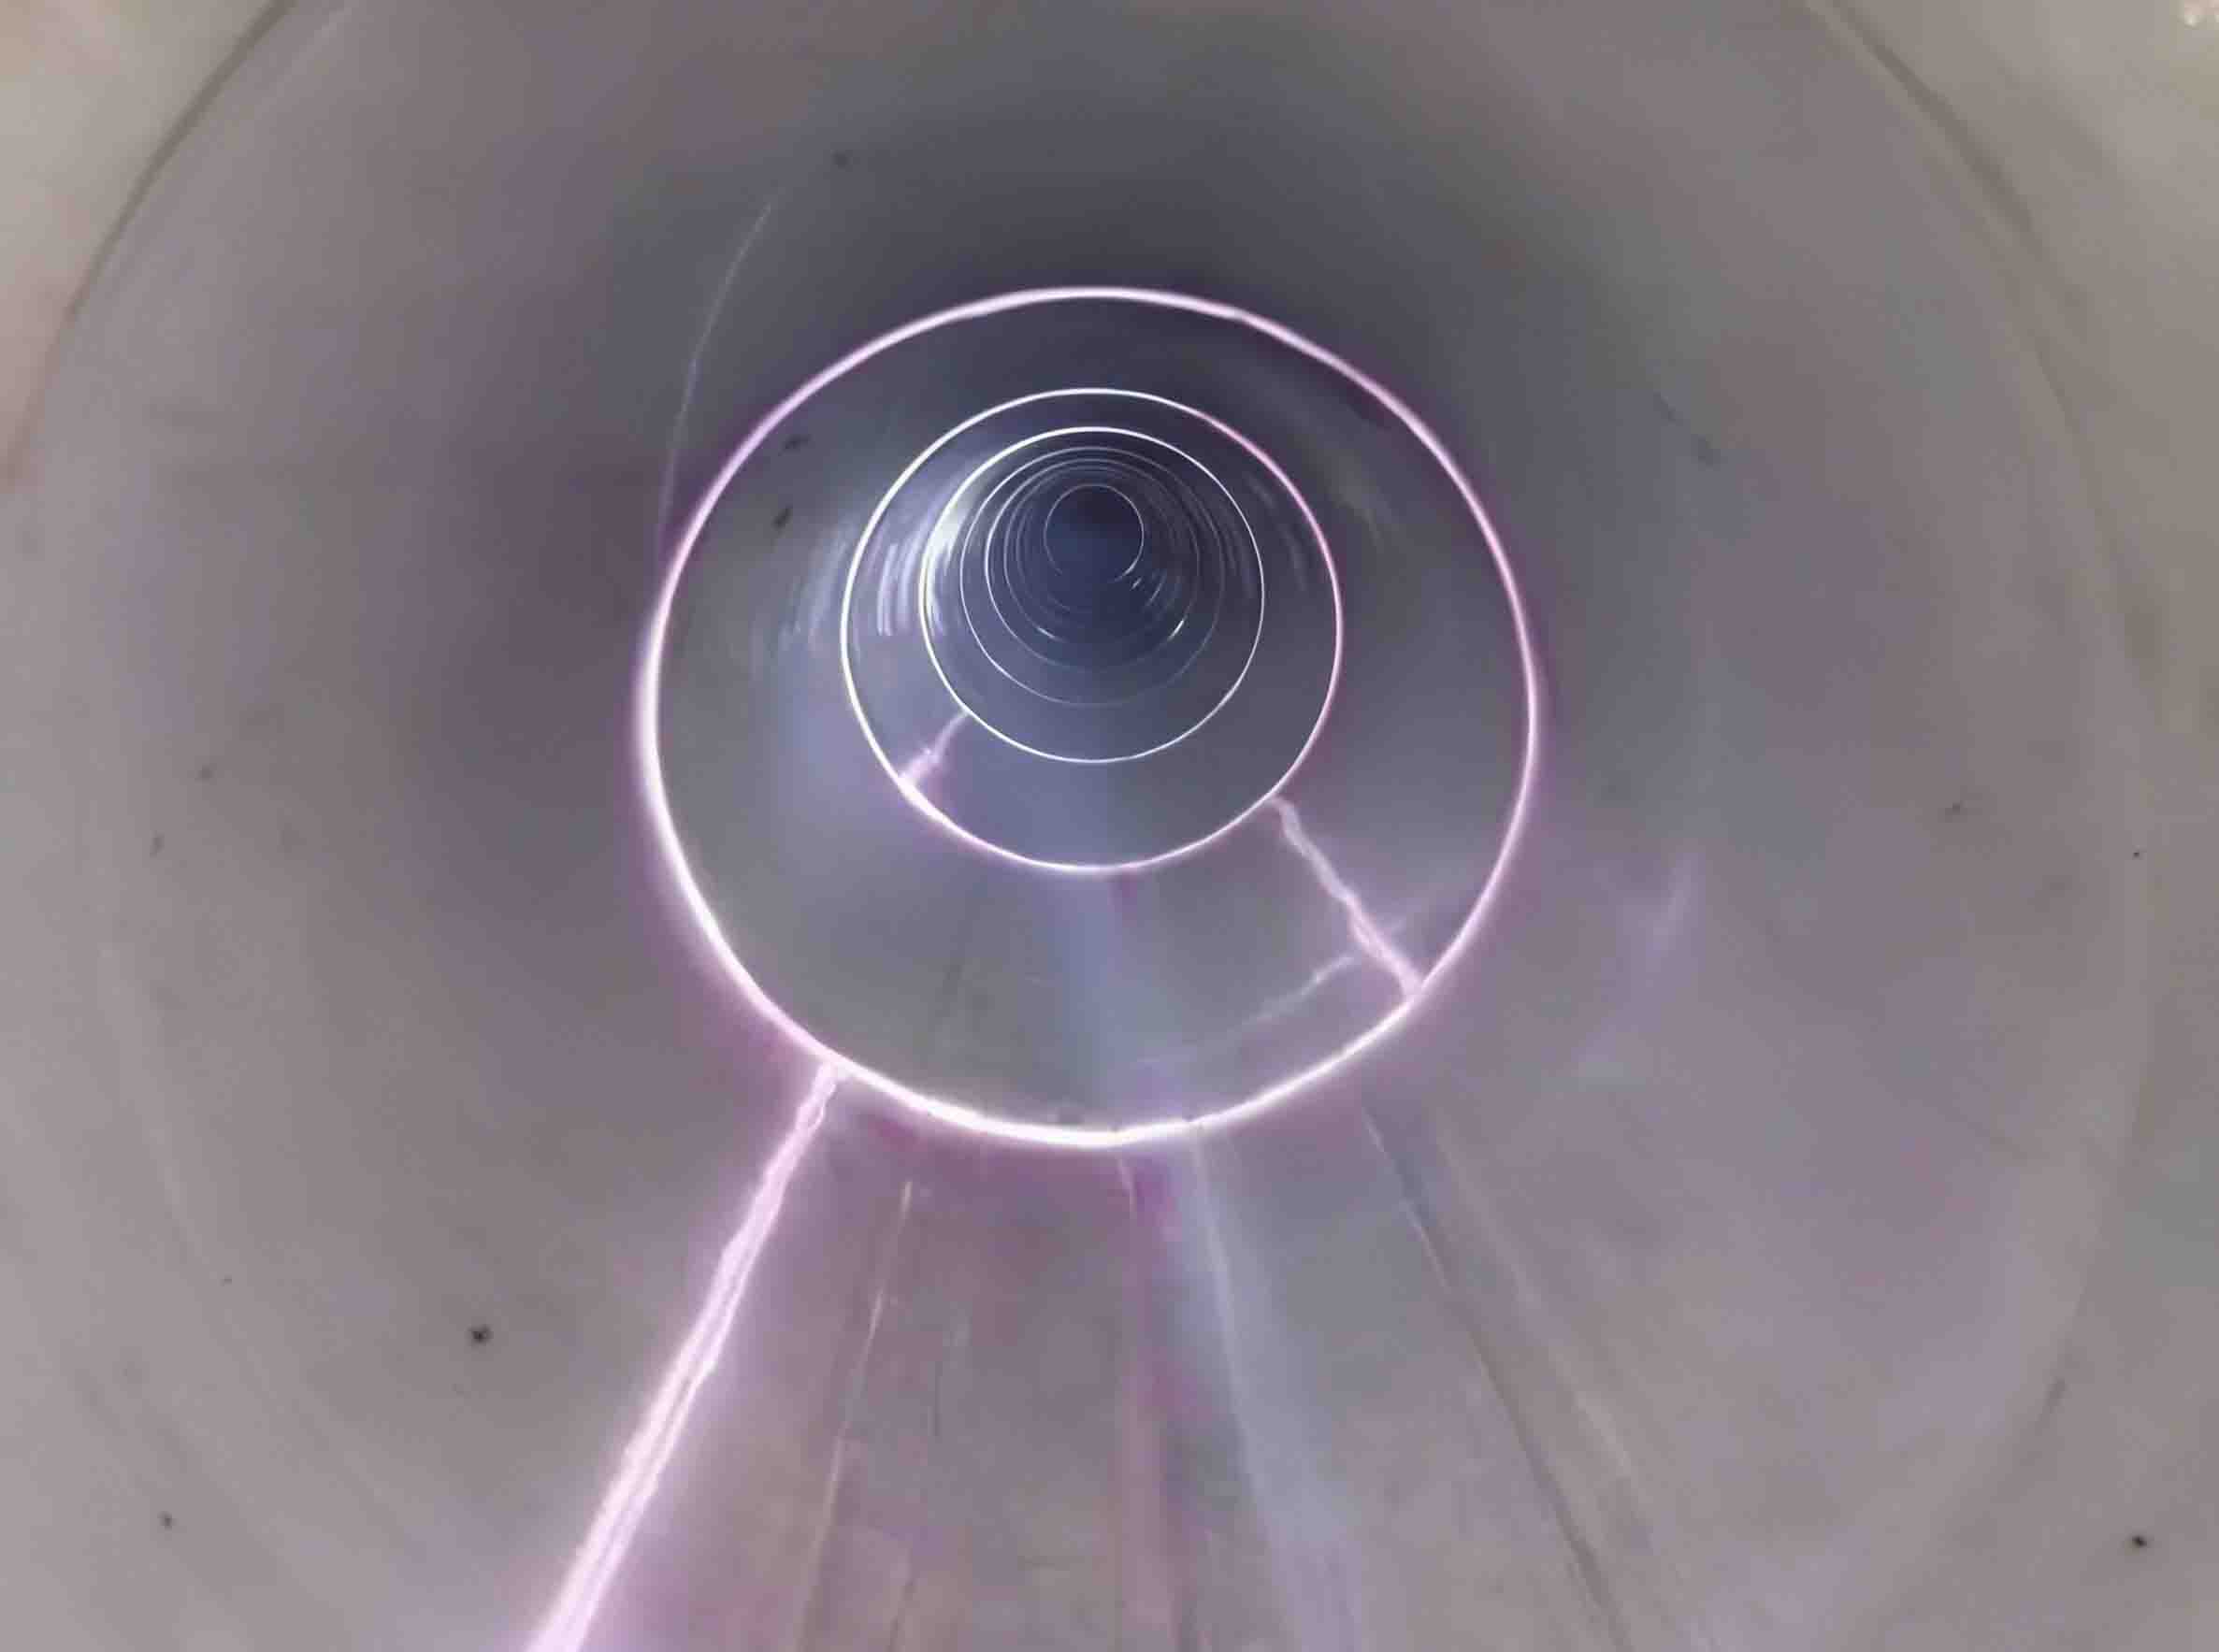
工程案例图集
管内焊接与内衬成品
注意事项
施工与安全要点
管内焊接属于有限空间作业,必须严格执行有限空间作业规程:作业前通风置换、气体检测合格,作业中持续通风并配置气体监测与应急救援措施;焊接人员须持证上岗。
不锈钢板件在管内搬运与拼装时应防止划伤防腐面层;焊接应控制层间温度与变形,防止焊缝开裂。施工产生的焊接烟尘应通过管内排风系统及时排出,保障作业人员职业健康。
验收标准
成果交付与质量要求
| 焊缝质量 | 焊缝饱满连续,无气孔、裂纹、未熔合 |
|---|---|
| 密封性 | 焊缝与端口经渗漏检测合格 |
| 内衬外观 | 内衬圆度合格,板面平整,无损伤 |
| 厚度检测 | 不锈钢板厚度满足设计要求 |
| CCTV 复检 | 全线 CCTV 检测合格 |
| 竣工资料 | 焊接记录、检测报告、验收资料完整提交 |
常见问题 FAQ
客户高频咨询解答
相关工艺
同属非开挖修复,组合应用效果更佳